


La integridad de las uniones en redes de polietileno de alta densidad (PEAD o HDPE) es el factor determinante en la vida útil de una línea de conducción.
La técnica de electrofusión se ha consolidado como el método más fiable para garantizar la estanqueidad, especialmente en condiciones de espacio reducido o en intervenciones de mantenimiento.
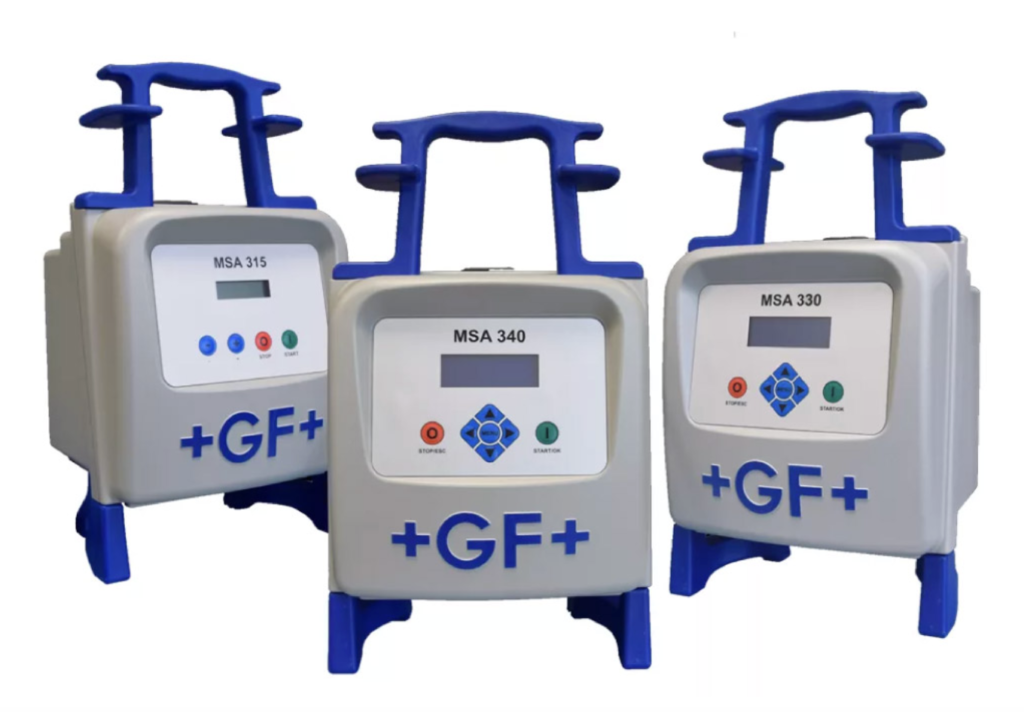
En FUSION CENTER, como distribuidores oficiales de Georg Fischer, suministramos tecnología diseñada bajo normativas internacionales. Así como el acompañamiento técnico de un equipo experto en campo.

¿Qué es la electrofusión?

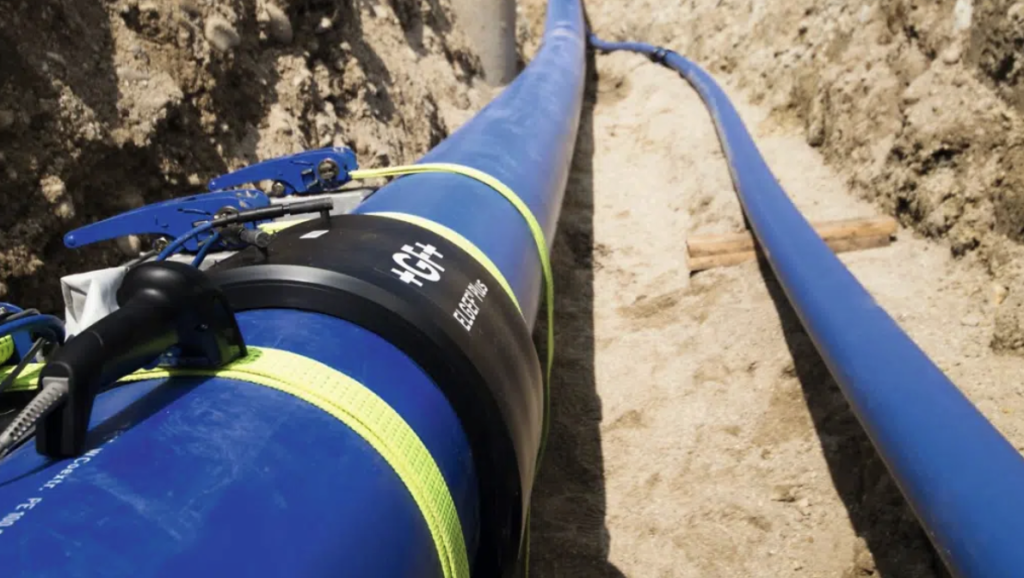
La electrofusión es un método de unión térmica donde se utiliza un accesorio (manguito o copla) que contiene una resistencia eléctrica integrada.
Al aplicar una corriente controlada mediante una máquina de electrofusión, el polímero del accesorio y de la tubería se funden, creando una unión molecular homogénea que, una vez fría, es incluso más resistente que la propia tubería.
Ventajas competitivas de la electrofusión:
- Versatilidad: Ideal para reparaciones en zanjas estrechas donde la termofusión a tope es difícil de ejecutar.
- Automatización: Las máquinas GF de última generación minimizan el error humano mediante la lectura de códigos de barras.
- Trazabilidad: Permite un registro digital detallado de cada junta, vital para auditorías de calidad.
Preparación de tuberías HDPE para electrofusión
Antes de encender su equipo GF, la preparación del material es donde se gana o se pierde la calidad de la unión. La contaminación es el enemigo número uno de la electrofusión.
- Inspección y limpieza del área de trabajo
Asegúrese de que el entorno esté lo más limpio posible. Si trabaja en condiciones climáticas adversas (lluvia, polvo excesivo o temperaturas extremas), es obligatorio el uso de una carpa de protección. La humedad en la zona de soldadura provocará porosidad y fallas prematuras.
- Corte de la tubería
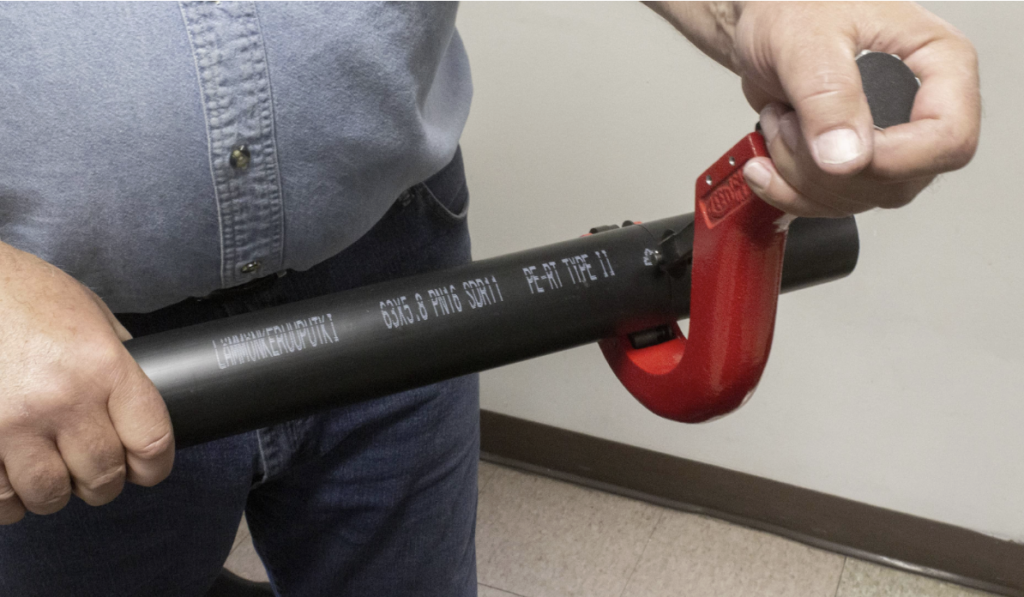
El corte debe ser perfectamente perpendicular al eje del tubo. Un corte en ángulo deja zonas de la resistencia del accesorio sin contacto con el tubo, lo que puede provocar un sobrecalentamiento y el colapso de la bobina interna. Utilice cortatubos de tipo guillotina o cortatubo de acción rápida para asegurar la precisión.
El proceso de electrofusión paso a paso
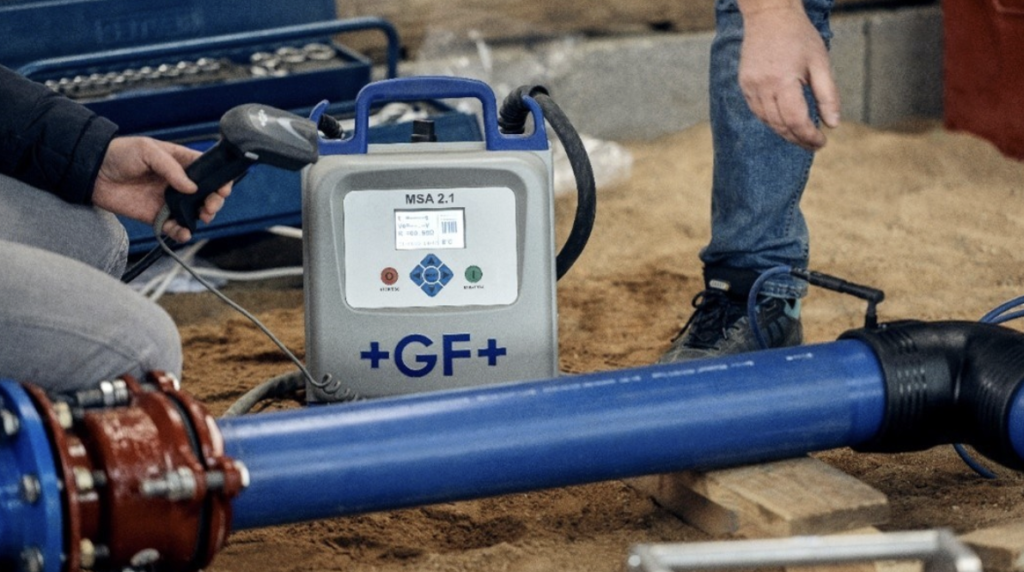
A continuación, detallamos el protocolo técnico que todo operador certificado debe seguir.
Paso 1: Raspado mecánico
El polietileno desarrolla una capa de oxidación superficial debido a la exposición al oxígeno y rayos UV. Esta capa tiene un punto de fusión diferente y evitará que las moléculas se mezclen correctamente.
- Regla de oro: No use lijas ni limas. El uso de raspadores mecánicos garantiza una eliminación uniforme de las capas oxidadas.
- Verificación: El raspado debe cubrir toda la zona de inserción más unos 10-20 mm adicionales para asegurar que no queden áreas oxidadas cerca del borde del accesorio.
Los raspadores de REED eliminan la capa superficial, uniformemente y de manera continua, para asegurar una electrofusión satisfactoria.
Paso 2: Limpieza química
Una vez raspado, no toque la superficie con las manos desnudas. Utilice toallitas impregnadas en alcohol isopropílico (con una pureza superior al 90%).
Limpie tanto el tubo raspado como el interior del accesorio de electrofusión. Deje que el alcohol se evapore por completo antes de ensamblar.
Paso 3: Marcado de la profundidad de inserción
Use un marcador de base plateada o blanca (libre de aceites) para señalar hasta dónde debe entrar el tubo en el accesorio.
Esto garantiza que la zona de resistencia eléctrica quede posicionada exactamente sobre el área raspada. Sin esta marca, es imposible saber si el tubo se movió durante el proceso.
Paso 4: Alineación y fijación
Este es el paso que muchos omiten y donde ocurren la mayoría de los fallos. El uso de alineadores o posicionadores es obligatorio. Estos dispositivos mantienen la tubería alineada, eliminan las tensiones mecánicas y evitan que el tubo se mueva durante el ciclo de calentamiento y enfriamiento. Una junta bajo tensión durante la fusión resultará en una pared debilitada.
Configuración de la máquina de electrofusión GF
En FUSION CENTER suministramos equipos GF porque ofrecen la interfaz más intuitiva y segura del mercado.
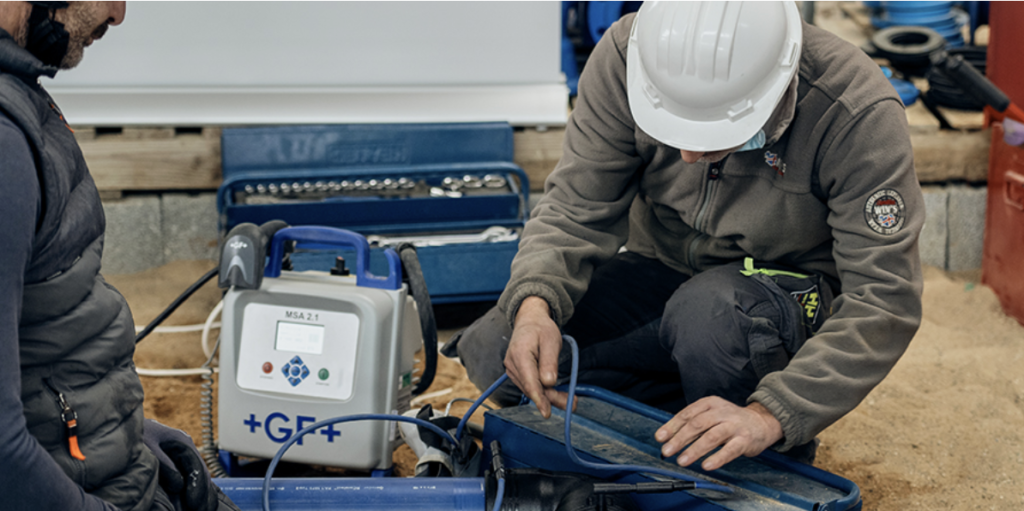
- Conexión: Conecte los terminales de la máquina al accesorio. Asegúrese de que encajen firmemente.
- Escaneo de datos: Utilice el escáner para leer el código de barras del accesorio. El código contiene los parámetros de voltaje, tiempo de fusión y tiempo de enfriamiento específicos para esa pieza.
- Compensación de temperatura: Las máquinas GF ajustan automáticamente el tiempo de fusión basándose en la temperatura ambiente, un factor crítico para la precisión técnica.
- Ciclo de fusión: Inicie el proceso y manténgase a una distancia de seguridad (mínimo 1 metro). Supervise que los testigos o indicadores de fusión del accesorio emerjan.
Factor crítico: El tiempo de enfriamiento
La electrofusión no termina cuando la máquina emite el pitido de finalización. La unión sigue en estado plástico (líquido) y es extremadamente vulnerable.
Nota importante: Nunca intente acelerar el enfriamiento con agua o aire comprimido. Esto altera la estructura cristalina del polietileno y crea puntos de tensión interna.
Respete estrictamente los dos tiempos de enfriamiento indicados por el fabricante:
- Tiempo de enfriamiento en el alineador: El tiempo que la junta debe permanecer bajo sujeción mecánica.
- Tiempo de enfriamiento total: El tiempo antes de que la tubería pueda ser sometida a pruebas de presión o manipulación brusca.
Mejores prácticas para una instalación exitosa
Para elevar el estándar de sus proyectos, considere estas recomendaciones de expertos:
Mantenimiento de los equipos
Una máquina descalibrada es un riesgo para la obra. En FUSION CENTER recomendamos realizar mantenimientos preventivos anuales a sus equipos GF. Verifique que los terminales de conexión no presenten carbonización o desgaste, ya que esto aumenta la resistencia eléctrica y falsea los datos de fusión.
Gestión de la energía
Si utiliza generadores eléctricos en campo, asegúrese de que tengan la potencia adecuada (generalmente entre 4kVA y 5kVA para diámetros estándar). Un suministro de energía inestable puede interrumpir el ciclo de soldadura. Las máquinas GF cuentan con sistemas de protección, pero la estabilidad de la fuente es clave.
Registro y Trazabilidad
Utilice las capacidades de almacenamiento de datos de su máquina de electrofusión. Descargar los reportes de cada junta permite crear un expediente técnico del proyecto, facilitando la identificación de responsables en caso de fallas futuras y garantizando al cliente final que se siguieron todos los protocolos.
Errores comunes que debe evitar
- No raspar: Es la causa del 90% de las fallas en electrofusión. Sin raspado, la unión es puramente mecánica y fallará bajo presión.
- Contaminación posterior al raspado: Tocar la zona limpia o dejar que entre tierra al ensamblar.
- Inserción incompleta: Si el tubo no llega al tope interno del accesorio, la resistencia eléctrica puede quedar expuesta al aire, sobrecalentarse e incluso causar una combustión interna.
- Uso de accesorios caducados o mal almacenados: Los accesorios deben permanecer en su bolsa original hasta el momento de su uso para evitar la degradación por humedad.
Si busca maximizar la vida útil de sus redes de polietileno, la combinación de accesorios de alta calidad, máquinas de precisión GF y el seguimiento paso a paso le asegurará resultados excepcionales. En FUSION CENTER te garantizamos el paquete completo desde el suministro hasta la capacitación en obra.